Креслення, на якому зазначено лише «сталь, загартована та відпущена, 45–50 HRC», залишає відкритими три рішення: яку марку сталі, яку температуру відпустки фактично підтримував постачальник і яку частину функціональної кромки можна зневуглецьовувати. Ці три відповіді вирішують, чи зовнішнє стопорне кільце утримує підшипник на місці протягом десяти років вібрації, чи тихо розслаблюється під час першого інтервалу обслуговування.
Коротка відповідь: "загартований і загартований" описує послідовність, а не властивість. Загартування аустенітує сталь приблизно при 800–900 °C і загартовує її до максимальної твердості; загартування одразу після цього повертає міцність за контрольованих витрат на твердість. Для стопорних кілець із пружинної сталі та тарілчастих пружин більшість специфікацій становить від 42 до 52 HRC після загартування десь у вікні 300–450 °C: достатньо міцний, щоб протистояти бринелінгу під осьовим зусиллям, достатньо пластичний, щоб витримати встановлення за допомогою стопорних кільцев.
Усе нижче написано з боку закупівлі та процесу. Кожен розділ відповідає на питання, яке покупець, дизайнер або інженер з якості врешті-решт повинен буде захистити на зустрічі з постачальником або у звіті про невдачу.
Загартування та відпуск: що насправді контролює кожен крок
Термічна обробка - це не одна операція. Чотири етапи складаються, і кожен має свій характерний режим відмови. Їх плутання полягає в тому, чому два постачальники можуть сертифікувати 48 HRC і все одно постачати деталі, які поводяться абсолютно по-різному в польових умовах.
Аустенітізація, 800–900 °C
Температура та час замочування визначають, скільки вуглецю потрапить у розчин. Недостатнє замочування залишає м’які феритові кишені, які ніколи не твердіють; надмірне замочування укрупнює зерно та втрачає міцність без додавання міцності. Пружинні сталі, такі як 65Mn і 50CrV4, зазвичай працюють у верхній частині цього діапазону.
гасіння
Масло підходить для легованих марок; вода або полімер підходять для простих вуглецевих марок, таких як C67S. Загартування має бути досить швидким, щоб не помітити перлітовий ніс, і достатньо м’яким, щоб не розколоти тонкі кільцеві ділянки. Тут вирішується спотворення, а не темперування.
Загартування, зазвичай 300–500 °C
Це етап, який визначає доставлене майно. У середині діапазону температура відпустки приблизно 20 °C змінює твердість на 1–2 HRC. Час витримки також має значення: деталь, витягнута в момент, коли вона досягає температури, не те саме, що замочена протягом години.
Випікання після покриття
Будь-яка частина з гальванічним покриттям вище приблизно 32 HRC несе ризик водневої крихкості. Випікання при 190–230 °C, розпочате протягом кількох годин після покриття, є стандартним пом’якшенням — і воно належить до замовлення на придбання, а не до припущення.
Температура загартування встановлює твердість, міцність і стабільність
Таблиця нижче є найбільш корисною довідкою, коли креслення містить лише діапазон твердості. Це показує, що зміна температури відпустки впливає на пружинну сталь із вмістом вуглецю 0,6–0,8 %, загартовану в маслі приблизно від 850 °C.
Практичне читання важливіше, ніж цифри. Стопорне кільце 46–52 HRC і тарілчаста пружина 40–46 HRC — це не той самий продукт із різними документами. Поверхневе стопорне кільце має бути твердим, щоб протистояти скребковій дії стінки канавки; тарілчаста пружина потребує вищої температури загартування, щоб вона могла витримувати мільйони циклів без постійного набору.
 DIN 2093 Конічна дискова пружина для осьових навантажень Конічна тарілчаста пружина для осьових навантажень і утримання тиску на фланці, з таблицею розмірів DIN 2093, пружинною сталлю та можливістю обробки поверхні. Переглянути продукт →
Стандарти встановлюють вікно, а не процес. DIN 471 і DIN 472 для стопорних кілець і DIN 2093 для дискових пружин визначають діапазон твердості та допустиме зневуглецювання. Постачальник, який цитує лише «45–50 HRC», цитує результат без гарантії процесу.
Індикатори, які визначають польове життя
Твердість - це число, надруковане на сертифікаті. Втома життя визначається чотирма речами, які взагалі рідко з'являються на ньому.
- Декарбюрізація. М'яка, збіднена вуглецем оболонка на функціональному краю є класичною причиною ранньої поломки стопорного кільця. Належна практика фіксує його на 0,02 мм на несучому краю та перевіряє його на полірованому поперечному зрізі, а не на око.
- Незалишений аустеніт. Приблизно понад 5 % аустеніт під час експлуатації перетворюється на невідпущений мартенсит: кільце зростає, а посадка змінюється. Другий загартування або кріогенна обробка приводить його до ладу.
- Розмір зерен і вміст включень. Дрібна зернистість (ASTM 7 або дрібніша) — це те, що дозволяє кільцю 48 HRC витримувати ударні навантаження. Грубе зерно з гарячої аустенітної ванни ніколи не відображається в сертифікаті твердості.
- Якість краю. Штамповані кільця мають зону зсуву і зону зламу. Задирок або мікротріщина на межі розтягування стає місцем ініціації втоми задовго до того, як канавка зношується.
Оскільки ці змінні встановлюються всередині печі, а не під час остаточної перевірки, шлях процесу має більше значення, ніж сам сертифікат. наш власний виробничий потік зберігає штампування, термічну обробку, фосфатування та автоматичне оптичне сортування в одній системі якості, що робить повторюваність твердості від партії до партії перевіреною, а не анекдотичною.
Де загартовані та загартовані кріплення виконують свою роботу
Загартовані та загартовані деталі зосереджуються скрізь, де вібрація та термічні зміни стикаються з з’єднанням, яке повинно залишатися герметичним без зварювання.
Автомобільна трансмісія та гальмування — близько 42 %
Вітрові редуктори та системи тангажу — близько 22 %
Будівельна та сільськогосподарська техніка — близько 18 %
Промислові редуктори та насоси — близько 12 %
Інші загальні машини — близько 6 %
Розподіл вище відображає мікс котирувань, який ми бачимо, а не дослідження ринку, але він пояснює закономірність. Стопорні кільця займають перше місце в цьому списку, тому що вони, як правило, є найдешевшою частиною в дорогому вузлі, і несправність якої спричиняє найбільший супутній збиток. Зокрема, вітрові установки вимагають чогось, що важко вказати лише твердістю: 42–50 HRC, низьке зневуглецювання та покриття з фосфатної чи цинкової лусочки, яке не окрихчить кільце.
Найбільш затребуваним елементом залишається звичайне кільце вала, оскільки воно є осьовим локатором за замовчуванням у коробці передач, насосі та двигуні.
 Зовнішні стопорні кільця DIN 471 для осьового утримання валу Стопорні кільця валу для осьового розташування та контролю зміщення, розміри DIN 471 до 1000 мм, вуглецева або нержавіюча сталь, варіанти покриття. Переглянути продукт →
Уточнення та купівля: перевірка в п’ять кроків
Більшість суперечок щодо твердості походять від замовлення на купівлю, у якому вказано номер і нічого більше. П'ять рядків специфікації усувають майже весь цей ризик.
1. Назвіть стандарт. DIN 471, DIN 472, DIN 2093 та їхні еквіваленти вже фіксують діапазони твердості, геометрію канавок і методи випробувань. Купівля на стандартне число усуває більшу частину аргументу ще до його початку.
2. Дайте вікно та метод. Такий діапазон, як 44–50 HRC, а також заявлений шлях перетворення (HV1, перетворений на HRC для тонких секцій), запобігає класичній суперечці, коли кільце 1,2 мм читається по-різному на стендовому тестері.
3. Обмежте температуру загартування. Напис «загартовано не нижче 350 °C» запобігає постачальнику від досягнення твердості за допомогою короткого низькотемпературного відпуску, який залишає деталь крихкою під час експлуатації.
4. Встановіть межі зневуглецювання та краю. Один пункт у специфікації та одна перевірка під час вхідної інспекції видаляють увесь тип відмови з реєстру ризиків.
5. Вимагайте відстеження партії. Печі, партії, таблиці термічної обробки, вимірювання твердості та протокол випікання покриттів — документи, які роблять претензію обґрунтованою через рік.
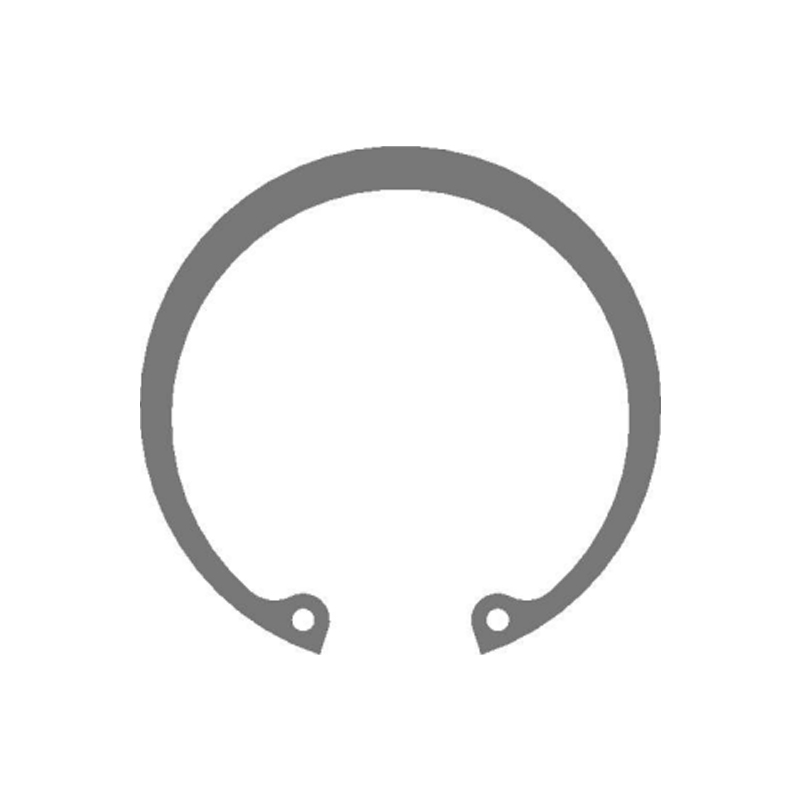 DIN 472 Метричні внутрішні стопорні кільця для фіксації отвору Внутрішні стопорні кільця для осьового утримання в оброблених отворах з метричними розмірами DIN 472, з вуглецевої або нержавіючої сталі та можливістю обробки поверхні. Переглянути продукт →
Там, де креслення є особливим — зміщена вушка, нестандартна ширина канавки, кронштейн, який також утримує підшипник — робота зі специфікацією просто переноситься раніше. наш індивідуальне штампування та розробка кілець Маршрут починається з розмірів канавки та варіанта навантаження, а не з номера за каталогом, що зазвичай є найшвидшим способом вирішення питання про твердість, на яке стандарт не відповідає.
Технічне обслуговування, повторне використання та відповідність
Властивості, які роблять загартовані та відпущені деталі надійними, також ускладнюють оцінку їх стану на око. Кілька правил зберігають збірку чесною після першого відновлення.
- Не використовуйте повторно стопорне кільце або дискову пружину після зняття. Загартування, яке забезпечує пластичність, також означає, що кільце, яке було розтягнуто один раз, поступилося один раз.
- Під час кожного обслуговування шукайте корозію на стінці канавки. Полірований знак-свідок означає рух, що означає, що ширина канавки або товщина кільця виходять за допустимі межі.
- Зберігайте записи про випікання після нанесення покриття для будь-якої оцинкованої деталі вище 32 HRC. Якщо запис відсутній, розглядайте партію як підозрілу, а не як прийнятну.
- Прив’яжіть доказ покриття до визнаних методів: сольовий туман відповідно до ISO 9227, перевірка водневої крихкості відповідно до ISO 15330 або ASTM F1940, якщо цього вимагає специфікація покриття.
- Розмістіть сертифікати матеріалів відповідно до EN 10204 3.1, документацію PPAP і положення про повідомлення про зміни в угоді про поставку, а не в папку, яку ніхто не відкриває.
У регульованих ланцюгах постачання — автомобільній промисловості відповідно до стандарту IATF 16949 або вітровій промисловості згідно з угодою про якість із замовником — термічна обробка зазвичай розглядається як спеціальний процес, який потребує кваліфікованих операторів, відкаліброваних печей і постійного запису діаграм. Покупці, які запитують схему печі один раз, під час першого замовлення, як правило, є тими, кому пізніше ніколи не доведеться проводити розслідування несправності.
Загартована та відпущена сталь є надійною відповіддю на конкретне запитання: як утримати деталь на місці під навантаженням, не зробивши її крихкою? Відповісти, що з маркою матеріалу, діапазоном відпустки, межею зневуглецювання та задокументованим випіканням, деталь поводиться згідно з проектом. Дайте відповідь лише за допомогою числа твердості, і наступна редакція креслення буде написана у звіті про помилку.