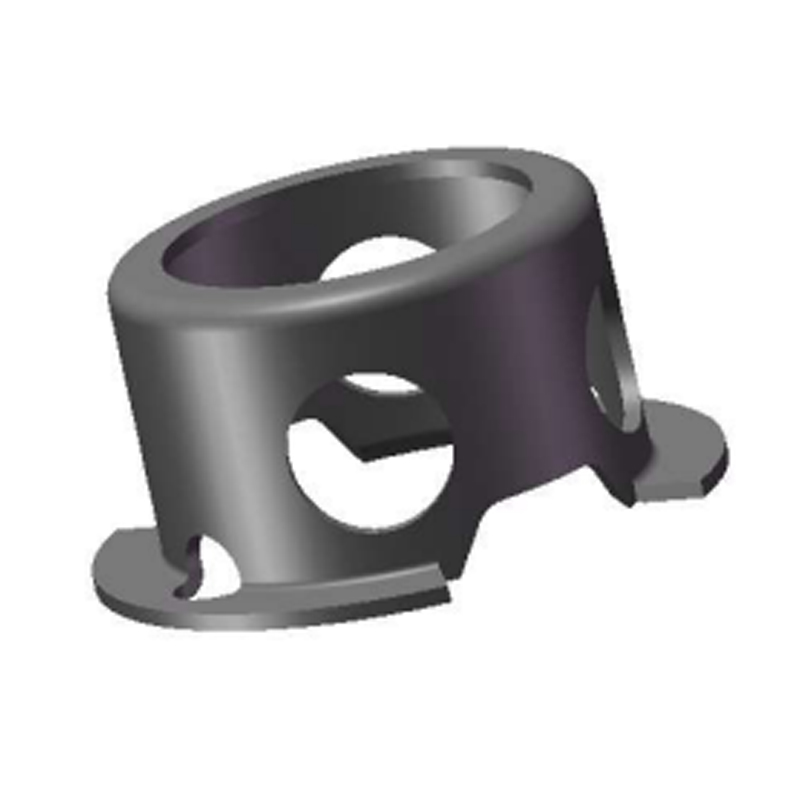
Прибережна вітрова служба витягла нержавіюче стопорне кільце з алюмінієвого отвору коробки передач після 14 місяців експлуатації. Стопорне кільце все ще виглядало новим. Алюмінієвий паз позаду нього був покритий порошком білого оксиду, розміри стінки канавки були приблизно на 0,1 мм, а підшипник, який стопорне кільце покликане зафіксувати, уже почав рухатися по осі. Зі сталлю не було нічого поганого, саме тому цей режим відмови вислизає поза межами планів перевірки, побудованих навколо кріплення.
Корозія нержавіючої сталі в алюмінії є результатом конструкції, а не дефектом матеріалу. Усюди, де нержавіюче стопорне кільце, болт, шайба чи кронштейн мають спільну з алюмінієм вологу поверхню, що містить хлорид, алюміній стає анодом і поступається металу, щоб захистити нержавіючу сталь. Корисне питання полягає не в тому, який метал кращий, а в тому, скільки алюмінію ви можете дозволити собі втратити, на якому з’єднанні та протягом скількох років експлуатації.
Коротка версія: алюміній є анодом, нержавіюча сталь є катодом, і підвищення від 304 до 316L майже нічого не змінює щодо того, як швидко страждає алюміній.
- У морській воді алюмінієві сплави знаходяться біля -0,75 В проти SCE, тоді як нержавіюча сталь 316 знаходиться близько -0,05 В, розрив приблизно 0,7 В.
- Різниця потенціалів вище 0,25 В вважається ризикованою в контрольованому середовищі, а вище 0,5 В — у морських умовах.
- Шкали пошкоджень із співвідношенням площі катода до аноду, часом перебування в хлориді та геометрією щілини, а не з маркою сплаву на кресленні.
- Надійним виправленням є зламаний електричний шлях, контрольований дренаж або навмисно обрана жертовна частина.
Три умови і чому алюміній завжди програє
Для гальванічного елемента потрібні всі три з переліченого одночасно. Видаліть будь-яку з них, і алюміній залишиться:
- Металевий контакт між нержавіючої частиною та алюмінієвою конструкцією.
- Різниця потенціалів, достатньо велика для руху струму, приблизно від 0,6 до 0,7 В для пасивної нержавіючої сталі проти алюмінію в умовах хлориду.
- Безперервна плівка електроліту, що з’єднує обидва метали: відкладення морських бризок, конденсат, промивну воду та залишки солі для видалення льоду – все це відповідає вимогам.
Алюміній захищається за допомогою оксидного шару товщиною від 2 до 4 нм, який змінюється протягом секунд на сухому повітрі, тому внутрішні алюмінієві збірки з нержавіючими кріпленнями часто служать десятиліттями. Хлорид атакує локально: оксид руйнується в одній точці, відкривається ямка, і розчин усередині цієї ями може впасти до pH 3-4, тоді як навколишня поверхня залишається пасивною. Яма продовжує рости всередину, навіть коли видима поверхня все ще виглядає здоровою.
Анод призначається, не обговорюється
Алюміній сидить набагато нижче нержавіючої сталі на гальванічній серії. Струм витікає з алюмінію в нержавіючу сталь, тому алюміній втрачає масу незалежно від того, яка частина більша.
Співвідношення площ визначає швидкість
Маленький нержавіючий гвинт у великій алюмінієвій пластині розсіює втрати. Велика пластина з нержавіючої сталі, що містить невелику алюмінієву втулку, концентрує струм у крихітному аноді та вирізає глибоку яму.
Щілини зберігають життя клітини
Канавки стопорного кільця, поверхні шайб і з’єднання кронштейнів затримують хлорид і утримують вологу набагато довше, ніж відкриті поверхні, водночас обмежуючи кисень.
У вузлах стопорного кільця та шайби вразливі поверхні вузькі та передбачувані: стінка канавки в алюмінієвому отворі, плече вала за зовнішнім стопорним кільцем і контактна смуга під плоскою або тарельчатою шайбою. Ці пункти найважче перевірити, і їх найлегше виключити з специфікації покриття.

Варіанти кріплення та вплив кожного з них на алюміній
Наведене нижче порівняння охоплює варіанти, які команди інженерів фактично визначають для того самого алюмінієвого з’єднання в середовищі, що містить хлорид.
Одна змінна, яку легко не помітити: термічна обробка та фінішна обробка поверхні змінюють корозійну поведінку штампованих деталей більше, ніж допускають більшість специфікацій. Пасивоване стопорне кільце 316L і непасивоване можуть по-різному поводитися в одній канавці — вплив термічної обробки та покриття поверхні на корозійну стійкість штампованого стопорного кільця варто прочитати, перш ніж заморозити малюнок.
Прихована метрика: співвідношення площі катода до анода
Більшість специфікацій зупиняються на «використовувати нержавіючу сталь». Змінна, яка визначає, наскільки глибоко сягає пошкодження, полягає в тому, скільки катодної нержавіючої поверхні електрично з’єднано з анодним алюмінієм.
Індекс різко перевищив 10:1. Ось чому кронштейн з нержавіючої сталі, прикріплений болтами до невеликої алюмінієвої втулки, має гіршу гальванічну конструкцію, ніж стопорне кільце з нержавіючої сталі, розміщене у великому алюмінієвому корпусі, навіть якщо в обох використовується та сама сталь. За допомогою стопорного кільця втрати металу поширюються навколо канавки; за допомогою кронштейна протягом кількох сезонів струм концентрується та вирізає яму.
Навколишнє середовище примножує все. Внутрішня збірка C2 може бути на два порядки м’якшою, ніж та сама геометрія в береговій установці C5-M, і якщо з’єднання бачить антиобледенюючу сіль, припустимо, що камера працює з першого дня.
Де з’являються змішані з’єднання алюмінію та нержавіючої сталі
- Автомобільні та акумуляторні конструкції: 34%
- Фасади та навісні стіни: 22%
- Вітроенергетичне обладнання: 18%
- Морська та морська арматура: 14%
- Загальнопромислове та HVAC: 12%
Поділ показовий, але відмінності важливі. Автомобільні з’єднання днища зазнають бризок і пошкоджень від каміння; вітрове та морське обладнання повинно витримувати тривалі інтервали технічного обслуговування; фасади та навісні стіни повинні триматися десятиліттями без реального доступу для ремонту. Кожен випадок змінюється, незалежно від того, покладаєтеся ви на ізоляцію, дренаж чи тимчасове покриття.

Послідовність вибору з п’яти кроків
Опрацюйте їх по порядку, оскільки кожен крок змінює значення наступного.
- Класифікуйте середовище за стандартом ISO 9223 (від C1 до CX). Все, що має C3 або вище, або будь-який вплив хлориду, слід розглядати як живий гальванічний елемент.
- Визначте, яка частина є анодом, і оцініть відношення площі катода до анода. Вирішіть заздалегідь, який компонент ви можете дозволити собі втратити.
- Розірвати або контролювати ланцюг: ізоляторні шайби та втулки PA66-GF або PET, кріпильні елементи з тефлоновим покриттям, контактні поверхні з анодованого та ущільненого алюмінію або приклеєна ізоляційна прокладка.
- Укажіть метал і оздоблення: 316L (A4) з пасивацією ASTM A967, де присутній хлорид, або цинко-нікелеве покриття, де допускається металева частина з покриттям. Зберігайте залізо на алюмінієвих поверхнях, використовуючи спеціальні інструменти з нержавіючої сталі та чисті робочі місця.
- Доведіть це в кабінеті: нейтральний сольовий спрей ISO 9227 через 720 годин як базовий рівень, циклічні випробування VDA 233-102 для автомобільних програм, потім перевірте збереження крутного моменту та знос канавок на оголених вузлах.
Якщо стандартні деталі каталогу не відповідають геометрії з’єднання, штампування та формування на замовлення є, як правило, дешевшим шляхом, ніж перепроектування корпусу. Застібка Dongbo працює індивідуальне стопорне кільце та штампування від інструментів до фінішної обробки, що дозволяє розв’язати геометрію ізоляції та утримуючу функцію в одному компоненті, а не в купі незакріплених шайб.

Технічне обслуговування, очищення та відповідність
- Очищення: зберігайте pH розчинів для миття нейтральним, приблизно від 5 до 8. Каустична сода розчиняє шар оксиду алюмінію, очисники на основі хлориду залишають хімічні речовини на місці, а сталева вата переносить вільне залізо на поверхню.
- Перевірка: на майданчиках C4 і C5 щорічно перевіряйте кожну точку контакту з різнорідним металом на наявність білого оксидного нальоту, плям на нержавіючої сталі та втрати крутного моменту. Розміри стінки канавки є найпершим серйозним показником проблеми.
- Документація: ASTM G82 для вибору гальванічної серії, EN 1999-1-1 для алюмінієвих конструкцій, ISO 9223 для корозійного класу, ASTM A967 для пасивації, ISO 9227 і VDA 233-102 для доказів випробувань.
- Відстежуваність: записи про партії, що пов’язують термічну обробку та обробку поверхні з кожною виробничою партією, дозволяють вам відстежити скаргу на корозію до конкретної зміни процесу замість того, щоб гадати.
Практичний висновок простий. Виберіть марку нержавіючої сталі для виживання власного кріплення та виберіть ізоляцію, дренаж і обробку для виживання алюмінію. The контрольований процес виробництва та обробки За деталлю стоїть те, що робить різницю в експлуатації, а не назва сплаву в сертифікаті.