Надходить креслення стопорного кільця DIN 471 із написом «2B оздоблення» у головній частині. Ціна повертається швидко, деталі відправляються вчасно, а потім перевірка вимірює 0,6 мкм Ra на зрізаному краю та запитує, чому поверхня більше не відповідає зразку, затвердженому вісімнадцять місяців тому. Нічого не вдалося. Специфікація була просто відкрита для кількох читань.
Перший висновок: 2B – це фрезерна обробка нержавіючої котушки або листа, з якого ви почали, а не обробка готової частини. Він описує плоскі, згорнуті поверхні — матові, ненаправлені, з легким відображенням — і зупиняється на першому циклі зсуву, перекидання або термічної обробки. На друк із написом «обробка 2B» замість цього має бути написано «матеріал, що постачається з обробкою 2B», а потім окремо вкажіть, як має виглядати готова застібка.
Коротка версія
- 2B означає холоднокатаний, відпалений і травлений, потім оброблений шкірою — зазвичай 0,1–0,5 мкм Ra, матовий, без напрямку зерна.
- Це матеріальний стан, а не умова деталі: зрізані краї, впали радіуси та теплове забарвлення – все це знаходиться поза ним.
- 2B є найдешевшим і найпоширенішим покриттям із нержавіючої смуги; BA і № 4 додають вартість і час виготовлення.
- Більш гладкий, ніж 2D, тому ризик щілинної корозії менший, але пасивація після виготовлення все одно визначає термін служби.
У решті цієї статті розповідається про те, до чого насправді зобов’язує комбінат позначення, де розходяться цифри та як написати замовлення на купівлю, яке витримає перевірку першого товару.
Млиновий маршрут за поверхнею 2B
2B починається як гарячекатаний чорний рулон. Млин відпалює та маринує його, щоб зняти окалину та відновити пасивний шар, холодно прокатує його до остаточної товщини, знову прожарює та маринує, а потім застосовує легку обробку шкірою — загартування валиком із зменшенням приблизно на 0,5–1,5 % — з наступним вирівнюванням натягу. Цей останній крок – це те, що відрізняє 2B від 2D: та сама хімія, більш плоска та трохи яскравіша поверхня, з шорсткістю, як правило, у діапазоні Ra 0,1–0,5 мкм, а не в 0,4–1,0 мкм 2D аркуша без шкіри.
У результаті виходить рівномірний матово-сірий колір без видимого напрямку волокон, що має значення, коли ви вкладаєте штамповані деталі на 300-мм рулон і хочете, щоб обидва кінці смуги виглядали ідентичними. Смуга для штампування зазвичай має товщину 0,3–3,0 мм, а позначення визначено в ASTM A480/A480M, EN 10088-2, JIS G4305 і GB/T 3280.
Шкіра проходити, не полірувати
Зниження температури на 0,5–1,5% вирівнює поверхню. Жоден абразив не торкається смуги ніде на маршруті.
Без напрямку зерна
Ненаправлена шорсткість забезпечує візуальну однорідність вкладених штампувань і формованих частин незалежно від того, як вони розташовані в котушці.
Пасив від млина
Відпал супроводжується травленням, тож котушка надходить із непошкодженим пасивним шаром — доки його не розкриють заготовкою та зрізанням.
2B проти 2D, BA та № 4: порівняння важливих цифр
У специфікації нержавіючої стрічки домінують чотири варіанти обробки. Відмінності, які впливають на стопорне кільце або шайбу, полягають у шорсткості, зовнішньому вигляді, вартості та поведінці кожного з них після виготовлення.
Для штампованої застібки винос вузький. Після того, як деталь була перевернута, 2B і 2D поводяться майже ідентично під час експлуатації, оскільки середовище, що перекидається, накладає власну шорсткість на кожен край. BA заробляє свою премію лише там, де обличчя залишається видимим і незафарбованим; № 4 лише там, де оброблений вигляд є вимогою до дизайну. Стопорні кільця з нержавіючої сталі прихований усередині корпусу коробки передач рідко виправдовує те й інше.
 DIN 988 Плоскі шайби для розподілу навантаження Плоскі шайби DIN 988 з вуглецевої або нержавіючої сталі, доступні загартовані або незагартовані, з можливістю товщини, розміру та обробки поверхні для розподілу навантаження. Переглянути продукт →
Приховані змінні: розкид Ra, блиск і вимірювання
Дві котушки можуть бути сертифіковані 2B і при цьому виглядати по-різному. Шорсткість фрези – це діапазон, а не точка: котушка 0,15 мкм і котушка 0,45 мкм по-різному відбивають світло на тій самій штампованій поверхні, і покупці помічають це під час другої доставки, а не першої. Глянець під кутом 60° — це найшвидша перевірка в цеху на дрейф від партії до партії; зчитування стилусом із відсіканням 0,8 мм у трьох положеннях на плоскій поверхні достатньо, щоб уловити змішане відправлення.
Тут також помиляються нотатки до малювання. Написання «фініш 2B, Ra 0,2 макс.» вказує на щось більш жорстке, ніж забезпечує більша частина асортименту 2B, і тихо штовхає постачальника до BA або відхиленої партії. Гірше – термічна обробка. Зняття напруги при 400 °C залишає солом’яний відтінок, який необхідно видалити за допомогою травлення, перш ніж деталь знову зможе чесно назвати 2B — крок, який легко пропустити і який важко помітити візуально після упаковки деталей.
Куди насправді потрапляють кріплення з нержавіючої сталі 2B
Стопорні кільця, шайби та штамповані кронштейни в стані 2B вказуються, якщо поверхня є функціональною, а не декоративною. Приблизний розподіл між типовими програмами виглядає так:
- 38% автомобільний — вихлопні кронштейни, гальмівне обладнання, стопорні кільця в вузлах трансмісії.
- 22% енергії вітру — внутрішні елементи гондоли, фурнітура для повороту та нахилу, де вплив хлориду встановлює ступінь.
- 18% будівництво — анкери, арматура опалубки, відкриті конструктивні кріплення.
- 12% харчова та хімічна — де чистота перевищує зовнішній вигляд.
- 10% загальнопромисловий — насоси, клапани, огородження машин.
Схема незмінна: 2B обирають за стійкістю до корозії та вартістю, а не за зовнішнім виглядом. У вітровій або будівельній збірці фінішне покриття виконує справжню роботу — більш гладка поверхня утримує менше сміття та пропонує менше щілин, ніж 2D — але ніхто ніколи не побачить цього, коли з’єднання закрито.
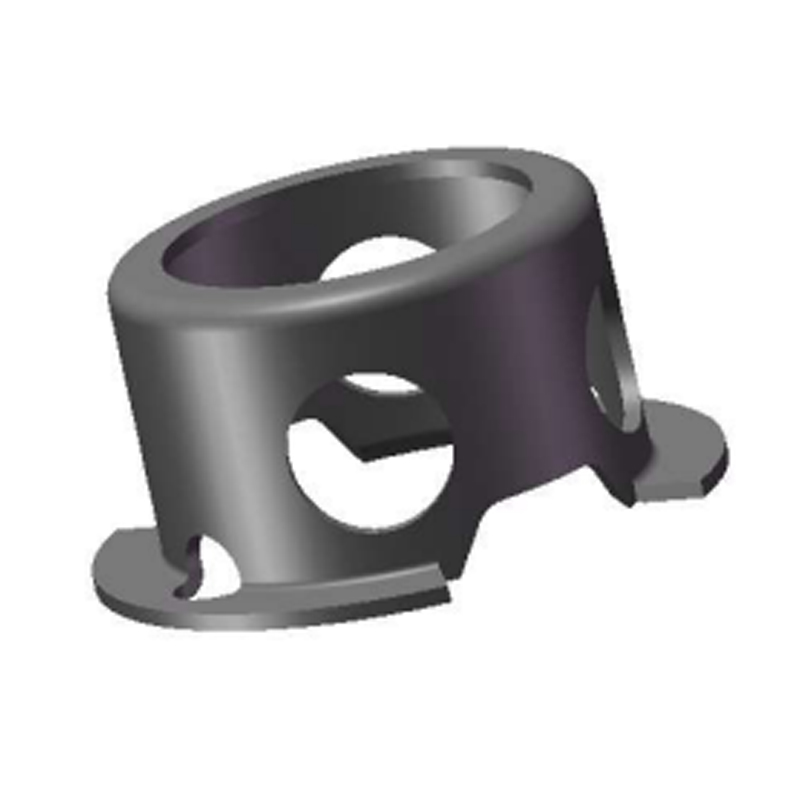
 DIN 471 Зовнішні стопорні кільця для валів Зовнішні стопорні кільця для осьового розташування валу, доступні з вуглецевої або нержавіючої сталі з розмірами DIN471 від 3 до 1000 мм і можливістю обробки поверхні. Переглянути продукт →
Послідовність пошуку: п’ять перевірок перед тим, як замовлення на замовлення буде випущено
1. Перемістіть виноску
Поставте «2B» на рядку матеріалу, а не на рядку готової деталі, і додайте окрему вимогу щодо зовнішнього вигляду доставленого кріплення.
2. Прочитайте сертифікат котушки
На ньому має бути вказано сорт, джерело млина, позначення обробки та номер нагріву. Перевірте EN 10088-2 на еквівалентність ASTM A480, перш ніж погоджувати заміну.
3. Захистіть поверхню під час транспортування
Плівка з ПВХ або прокладений папір запобігає подряпинам, які зберігаються після штампування та залишаються скаргами клієнтів на видимих шайбах.
4. Дайте визначення постобробці
Перекочування, видалення задирок і пасивування відповідно до ASTM A967 — або прямо вкажіть, що додаткова обробка не дозволяється. З мовчання починаються суперечки.
5. Затвердити фізичний зразок
Зберігайте довідкову частину та глянець із звітом про першу статтю; Ра сам по собі не вирішить суперечку про те, що означає «матовий».
Наші власні потік штампування та обробки поверхні охоплює прокатку, термічну обробку, фосфатування, ультразвукове очищення та автоматизоване оптичне сортування, де фактично вирішується більшість суперечок щодо обробки — не на фабриці, а на лінії, яка потім обробляє стрічку.
 Нестандартні стійкі до корозії стопорні кільця Спеціальні нестандартні роз’ємні стопорні кільця для валів або отворів, виготовлені з нержавіючої сталі або інших корозійностійких матеріалів із спеціальною геометрією та обробкою поверхні. Переглянути продукт →
Технічне обслуговування, очищення та відповідність
З обличчям 2B легко жити, якщо ніхто не атакує його з неправильною хімією. Практичні рекомендації, які можна використовувати в полі:
- Очистіть м’яким миючим засобом і водою; промити і висушити. Дезінфікуючі засоби на основі хлоридів і відбілювачі залишають ямки, які виглядають як дефект матеріалу.
- Періодично перевіряйте на наявність плям від чаю, а не чекайте повідомлення про несправність; фарбування є косметичним, ямки – ні.
- Уникайте контакту вуглецевої сталі під час складання та зберігання — вбудоване вільне залізо перемагає пасивацію млина за кілька тижнів.
- Утримуйте в чистоті рідини для охолодження та барабанні середовища; забруднена вібраційна чаша перенесе залізо по всій партії.
Що стосується документації, три посилання охоплюють більшість аудитів: EN 10088-2 або ASTM A480 для самого позначення 2B, ASTM A967 для пасивації після виготовлення та ASTM A380 для очищення перед обслуговуванням. Програми для контакту з харчовими продуктами додають EC 1935/2004, і будь-який європейський клієнт очікує, що вимоги RoHS і REACH прив’язані до числа теплоти, а не до загального сертифікату. Відстеження партії назад до рулона робить претензію на обробку перевіреною через два роки після доставки.
2B — хороший дефолт і погана обіцянка. Розглядайте це як стан стрічки, яку ви купуєте, напишіть окреме вимірюване очікування для частини, яку ви отримуєте, і вкажіть, що відбувається з поверхнею між ними — перекидання, пасивація, захист. Ця єдина зміна в формулюванні креслення запобігає більшості аргументів, які починаються з читання шорсткості на зрізаному краї.