На кресленні зазначено «холоднотягнута сталь», але для замовлення на купівлю потрібен процес, загартування та допуск. Це звичайний зазор, коли стопорне кільце вала, фіксатор підшипника, дискова пружина або штампована шайба переходять із прототипу до серійного постачання. Холоднотягнута сталь не є одним сортом; це стан, отриманий шляхом протягування гарячекатаного прутка або дроту через матрицю при кімнатній температурі. Результатом є більш гладка, пряма сировина з вищою міцністю, але також із залишковою напругою та зниженою пластичністю, які повинні бути розроблені, а не припущені. Для кріпильних деталей практична перевага полягає в тому, що менше сюрпризів розмірів у пресі чи токарному центрі; практичний ризик полягає в розгляді «холодної витяжки» як повної специфікації.
Підсумок для купівлі команд
- Холоднотягнута сталь є умовою процесу, а не маркою. Вкажіть основні властивості сталі, зменшення витяжки, термічну обробку та кінцеві механічні властивості.
- Жорсткі допуски та поверхні без окалини зменшують вторинну обробку та брак, особливо на стопорних кільцях, шайбах і тонких штампованих деталях.
- Міцність підвищується, а пластичність падає. Пружинне повернення, розтріскування та залишкова напруга потребують перевірки під час формування та термічної обробки.
- Порівняйте ціну з виходом готової частини, а не за кілограм. Прямина, майже чистий перетин і стабільна подача можуть знизити загальну вартість.
Які зміни холодного волочіння в сталі
Холодне волочіння починається з гарячекатаного прутка або дроту, який очищають, покривають мастилом, протягують через матрицю, випрямляють і ріжуть. Редукційний штамп холодно обробляє поверхню та стискає секцію. Типові малюнки уточнюють діаметр і овальність, покращують прямолінійність і забезпечують гладке покриття. Через те, що температура матеріалу залишається нижче температури рекристалізації, дислокації множаться, підвищуючи міцність на розтяг і текучість, одночасно знижуючи подовження. Компромісом є накопичена енергія: залишкова напруга та твердіша поверхня можуть допомогти або зашкодити подальшому штампуванню, карбуванню та згинанню.
Толерантність і прямота
Холоднотягнутий пруток зазвичай має більший діаметр і прямолінійність, ніж гарячекатаний. Це має значення для токарних верстатів із прутковою подачею та прогресивних пресів, де невеликі варіації подачі перетворюються на брухт або знос інструменту.
Стан поверхні
Більш гладка поверхня без накипу покращує термін служби матриці та однорідність покриття. Все ще перевіряйте шви, нахили, знеуглерожування та сліди від обробки, тому що косметичні покращення можуть приховати поздовжній дефект.
Механічний підйом
Дані промислового холодного витягування показують, що стандартна тяга може збільшити міцність на розрив приблизно на 25–30%. Межа текучості також зростає, а подовження і зменшення площі падають.
Напруга і формоздатність
Залишкова напруга може спричинити деформацію після різання, карбування або термічної обробки. Відпал для зняття напруги може знадобитися для важкого формування або для деталей, які повинні зберігати площинність після механічної обробки.
Корисним прикладом є стопорне кільце вала. Кільце має сидіти в канавці, протистояти осьовому навантаженню та витримати установку без фіксації. Якщо вихідна сировина витягнута холодним способом, але етап зняття напруги пропущено, деталь може пройти перевірку розмірів і все одно тріснути на виступах. Для типового застосування утримання вала порівняйте геометрію канавки та стан матеріалу зі стандартною групою, як-от:
 Зовнішні стопорні кільця для валів DIN471 Порівняйте геометрію канавки та стан матеріалу, використовуючи цю серію DIN471, у якій перераховано розміри, вантажопідйомність, матеріали та обробку поверхні для стопорних кілець валу. Переглянути продукт →
Виноска на кресленні повинна вказувати базову марку сталі, стан дроту або прутка та остаточну твердість, а не лише «холоднотягнуту сталь».
Холоднотягнуті, гарячекатані та холоднокатані: практичне порівняння
«Холоднокатаний» і «холоднотягнутий» часто використовуються в розмові як синоніми, але це не той самий шлях закупівлі. Холодна прокатка зменшує товщину на стані; холодне волочіння протягує круглий або фігурний профіль через матрицю. Обидва зміцнюють сталь, але розміри, здатність форми та базова вартість відрізняються.
Порівняння спрямоване і залежить від марки сталі, зменшення витяжки та термічної обробки.
Під час закупівлі слід порівнювати загальну вартість, а не ціну окремо. Холоднотягнутий пруток може коштувати дорожче за кілограм, але він може виключити випрямлення, зменшити припуск на обробку та стабілізувати подачу преса. Оскільки холодне витягування перетворює модифікацію фабрики на контрольовану сировину, контроль надходження матеріалів, термічна обробка та підготовка поверхні мають таке ж значення, як і креслення; постачальник із внутрішнім контроль виробництва та термічної обробки може утримувати ці змінні від випуску до випуску.
Приховані механічні ефекти, які покупці повинні перевірити
Видима вигода є масштабною. Приховані ефекти механічні та залишкові. У наведеній нижче діаграмі використовуються індекси спрямованості, щоб показати, що стандартна тяга холодного витягування зазвичай робить з гарячекатаною сировиною; це допомога при скринінгу, а не обмеження прийнятності.
Гарячекатаний tensile: 100
Холоднотягнуті tensile: 125–130
Холоднотягнуті yield: 115–125
Пластичність: 70–85
Приріст прямолінійності: високий
Використовуйте ці показники, щоб ставити кращі запитання. Специфікація закупівлі повинна визначати методи випробувань, відбір проб і те, чи гарантуються властивості на витягнутому бруску чи після термічної обробки. Перевірте межу розтягування та текучості, подовження, твердість, стан залишкової напруги або зняття напруги, дефекти поверхні та прямолінійність. Для деталей, які мають прорізи, карбування або зігнуті після креслення, запустіть пробне формування, яке включає фактичну партію та змащення.
- Запитайте, чи забезпечує млин або шухляда механічні властивості кінцевого холоднотягнутого розміру.
- Підтвердьте відпал для зняття напруги, якщо деталь має щільну площину або серйозне формування.
- Перевірте межі шва та зневуглецювання для стопорних кіл малого перетину та пружинних шайб.
Куди підходить холоднотягнута сталь: суміш для нанесення
Холоднотягнута сталь поширена там, де невелика частина повинна нести навантаження з невеликою механічною обробкою: автомобільні затискачі та стопорні кільця, вузли кроку та повороту вітрових турбін, будівельна фурнітура та загальне обладнання. Наведена нижче суміш є ілюстративним видом планування для холоднотягнутих кріплень і штампованих компонентів, а не ринкової статистики.
Автомобільна промисловість і транспорт — 45%
Вітер та енергія — 25%
Будівельне обладнання — 20%
Загальне машинобудування — 10%
У вітровому та важкому обладнанні високонавантажені дискові пружини та стопорні кільця часто встановлюються з холоднотягнутою або холоднокатаною смугою, оскільки попередній натяг має залишатися стабільним через вібрацію. Представником сімейства дискових пружин із високим навантаженням є:
 DIN2093 Тарельчасті пружинні шайби високого навантаження Подивіться цю серію тарілчастих пружин DIN2093 для стабільного осьового попереднього натягу, з матеріалами та варіантами покриття, які підходять для застосування вібрації та ущільнення. Переглянути продукт →
Така ж логіка застосовна до фіксаторів автомобільних підшипників і будівельної фурнітури: холоднотягнуті умови допомагають утримувати стабільну заготовку, але покриття, твердість і напрямок установки все ще визначають експлуатаційні характеристики.
Робочий процес відбору для закупівель та проектування
Працездатний процес вибору забезпечує прив’язку матеріалу, формування та перевірки до функції деталі. Використовуйте цю послідовність, якщо для стопорного кільця, шайби або штампування пропонується холоднотягнута сталь.
- Визначте функцію: осьове утримання, попереднє навантаження, розподіл навантаження або структурна опора. Функція встановлює допустиму твердість, міцність і площинність.
- Виправте базовий сорт і холоднотягнуте стан. Вкажіть марку сталі, діапазон зменшення витяжки та чи потрібне зняття напруги.
- Встановлюйте допуски за посадкою, а не за зручністю фрезерування. Ширина канавки, товщина кільця та зазор у отворі або валу повинні визначати розмірну виноску.
- Потрібні механічні та металургійні звіти. Включіть межі розтягування, текучості, подовження, твердості та поверхневих дефектів, якщо вони впливають на збірку.
- Перевірте формування та термічну обробку разом. Пружинна віддача після карбування, розтріскування вушок і деформація після затвердіння є проблемами процесу, а не лише матеріальними.
- Контроль зміни блокування. Джерело основної сталі, знос волочильної матриці, цикл відпалу та партія покриття мають ініціювати перевірку перед відправленням.
Якщо креслення виходить за межі стандартних кілець у кронштейни, обмежувальні клітки або кільця спеціальної форми, залучіть постачальника штампування до перевірки креслення перед тим, як інструмент буде нарізано. Рано налаштування продукту робота може перешкодити вибору холоднотягнутої сировини для геометрії, яку вона не може сформувати економічно.
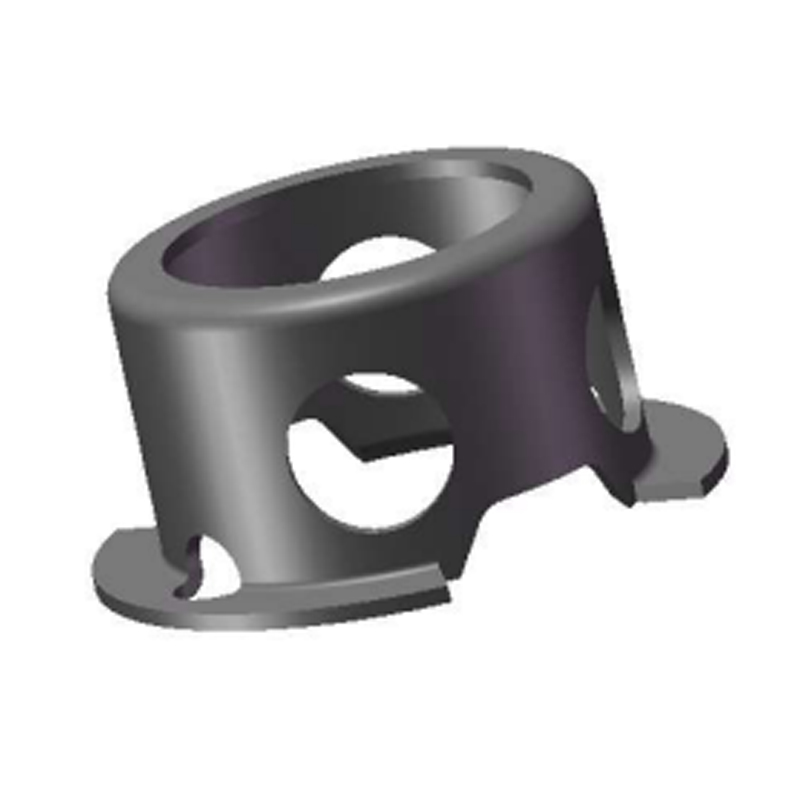 Спеціальні зносостійкі обмежувальні клітки Для кілець спеціальної форми та обмежувальних кліток цей нестандартний штампований компонент підтримує перегляд креслення з параметрами матеріалу, обробки поверхні та формування форми. Переглянути продукт →
Примітки щодо технічного обслуговування, відстеження та відповідності
Холоднотягнута сталь більш чутлива до зберігання, ніж гарячекатана прокат, оскільки вона не має прокатної окалини для буферизації вологи. Кілька практичних засобів контролю захищають інвестиції після отримання.
- Зберігайте шину та дріт у сухому, підвищеному місці та уникайте циклів конденсації. Холоднотягнуті поверхні можуть швидко покритися іржею.
- Захистіть прямі прутки від згинання, а змотаний дріт від перегинів; Пошкодження, пов’язані з обробкою, можуть звести нанівець переваги прямолінійності.
- Відстежуйте номер нагрівання, партію креслення, партію термічної обробки та партію обробки поверхні через виробничий запис.
- Зберігайте разом із партією сертифікати матеріалів, звіти про розміри, результати твердості чи розтягування та записи випробувань покриття.
- Для деталей із покриттям або гальванічним покриттям перевірте контроль водневої крихкості та вимоги до випікання у фінішера.
- Застосуйте сповіщення про зміни до основного джерела сталі, зменшення витяжки, відпалу та покриття, оскільки кожне з них може змінити посадку або довговічність.
Холоднотягнута сталь є корисною відповіддю, коли кріплення або штампована деталь потребує стабільної заготовки, гладкої поверхні та більшої міцності без додаткової механічної обробки. Це погана відповідь, коли креслення залишає невизначеними базову оцінку, умову зняття напруги або кінцеві властивості. Найбезпечніша специфікація закупівлі розглядає холодне волочіння як один крок у ланцюжку — марка сталі, зменшення, термічна обробка, формування, нанесення покриття та перевірка — і зберігає кожен крок до фактичної функції деталі.