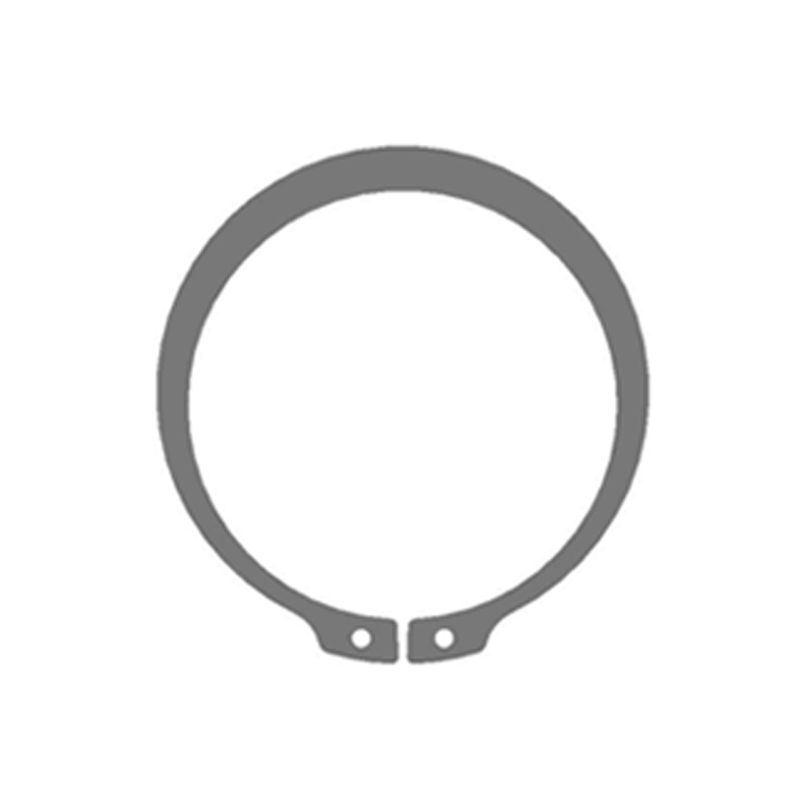
Команда з технічного обслуговування харчових установ замінює те саме стопорне кільце валу кожні 14 місяців. Кільце має міцність 17-4 PH, витримане до H900, тому що це була найміцніша колона в технічному паспорті, і воно постійно тріскається на виступі, де збирається промивна вода. Проблема не в сплаві. Умова є. H900 купує межу текучості приблизно 1310 МПа і платить за це більшою частиною хлоридного запасу корозії під напругою.
Коротка відповідь: 17-4 (UNS S17400, AISI 630, EN 1.4542) — нержавіюча сталь, що зміцнюється мартенситним дисперсійним зміцненням. Ви обробляєте або штампуєте його в стані, обробленому м’яким розчином, а потім витримуєте його при температурі від 480 °C до 620 °C, щоб досягти межі текучості від 725 МПа до 1310 МПа. Укажіть його, коли вам потрібна міцність понад серії 300 і стійкість до корозії понад серії 400, а також коли ви контролюєте ступінь старіння. Не вказуйте його, якщо обмеження встановлюють хлориди, гаряча кислота або стійка робоча температура вище приблизно 300 °C.
Майже кожна несправність 17-4, яку ми бачимо, пов’язана з тією самою першопричиною: лікування старіння розглядалося як формальність, а не як причина існування сплаву.
Як працює механізм твердіння опадів
Обробка розчину приблизно при 1040 °C розчиняє легуючі елементи в гранецентрований кубічний аустеніт. Потім повітряне охолодження перетворює цей аустеніт на низьковуглецевий рейковий мартенсит, а не на твердий, схильний до тріщин пластинчастий мартенсит високовуглецевої інструментальної сталі. Оскільки вміст вуглецю обмежений на рівні 0,07%, охолоджена структура досить м’яка для механічної обробки, а швидкість охолодження досить м’яка, щоб викривлення залишалося невеликим порівняно з легованою сталлю для гарту та відпустки.
Зі старінням береться сила. Витримування деталі при 480–620 °C протягом однієї-шести годин виділяє збагачені міддю фази лише нанометрами в поперечнику разом із карбідами ніобію, які закріплюють межі зерен. Ці виділення напружують решітку мартенситу і блокують рух дислокацій. Старіє більш холодно, а осад залишається дрібним і зв’язаним, тому міцність досягає піку. Старіють сильніше, і вони грубіють: падає міцність, відновлюється пластичність, міцність і стійкість до корозії.
Хімія робить свою роботу
Приблизно 15,5-17,5% Cr, 3-5% Ni, 3-5% Cu і 0,15-0,45% Nb. Хром утворює пасивну плівку, мідь утворює осад, ніобій зменшує розмір зерен і затримує перестарювання.
Один крок із низьким спотворенням
Немає резервуара для гарту, немає ризику розтріскування, зростання зазвичай менше 0,1%. Тому сорт підходить для готових деталей і формованих кілець, які повинні мати допуск.
Магнітний у будь-яких умовах
На відміну від 304 або 316, 17-4 залишається феромагнітним від умови A до H1150. Актуально для сенсорних мішеней, магнітних затискачів і будь-яких вузлів, де залишковий магнетизм притягує сміття.
Дані про нерухомість за станом
Крива старіння є специфікацією. Наведені нижче значення є типовими значеннями кімнатної температури для прутків і дрібних поковок відповідно до ASTM A564 або AMS 5643; важкі секції розташовані нижче, тому завжди вказуйте, звідки надійшов тестовий купон.
Зверніть увагу, скільки насправді коштує ця торгівля. У стопорному кільці або болтовому з’єднанні різниця між плинністю 1310 МПа та 725 МПа рідко впливає на конструкцію, тому що канавка, різьба чи зміна секції виходять з ладу задовго до того, як з’явиться сипучий матеріал. Вирішальним є те, чи витримує деталь своє середовище протягом інтервалу обслуговування. З цього погляду H900 часто є неправильним вибором, а H1150 – правильним.
Числа, які більшість даних ховають
Міцність текучості легко порівняти і легко переоцінити. У наведеній нижче таблиці показано 17-4 порівняно з поширеними альтернативами при кімнатній температурі, використовуючи типові мінімуми, а не маркетингові дані.
205 МПа
205 МПа
275 МПа
655 МПа
725 МПа
1310 MPa
Точки, важливіші за смуги:
- Хлоридна стресова корозія - справжня стеля. Напруга розтягування, хлориди та температури вище приблизно 60 °C утворюють класичну комбінацію, і умови максимального старіння є найменш терпимими до цього. Перевищення до H1150 або H1150M є стандартним пом'якшенням.
- Стандарти обслуговування кислого сорту обмежують умови витримки. NACE MR0175 / ISO 15156 не приймає 17-4 у H900, тому шток клапана або кріплення гирла свердловини, визначене як максимальна міцність, не відповідає вимогам ще до того, як його оброблять.
- Ризик водневої крихкості зростає разом із міцністю. Якщо на деталь 17-4 H900 необхідно нанести гальванічне покриття, цикл випікання необов’язковий, і цех із нанесенням покриттів має вказати його в замовленні на закупівлю.
- Викликання є звичайним, коли 17-4 працює проти 17-4 у ковзному контакті. Різна твердість, суха плівка мастила або зміна однієї протилежної поверхні вирішує проблему дешевше, ніж оновлення матеріалу.
- Старіння залишає темний оксид, який потрібно видалити травленням або механічним способом, інакше стійкість до корозії, за яку ви заплатили, ніколи не з’явиться на поверхні.
Де оцінка займає своє місце
Споживання зосереджено в програмах, де дизайнер потребує приблизно вдвічі більшої міцності, ніж 316, не вступаючи в залежну від покриття леговану сталь. Наведений нижче поділ є орієнтовним видом планування, а не дослідженням ринку.
Аерокосмічна промисловість, 30% — апаратне забезпечення приводу, фітинги, високоміцні кріплення та компоненти планера, де регулюється AMS 5643.
Нафта і газ, 25% — штоки клапанів, затвори, сідла та підводне обладнання, майже завжди в застарілому стані.
Хімічні та технологічні процеси, 18% — вали насосів, робочі колеса, гільзи та змішувачі.
Продукти харчування, папір і фармацевтика, 12% — ракелі, ножі, стрижні та обладнання для промивання.
Медико-лабораторні, 8% — інструменти та інструменти; інше промислове використання становить решту.
Специфікація 17-4 Кріплення, стопорні кільця та штамповані деталі
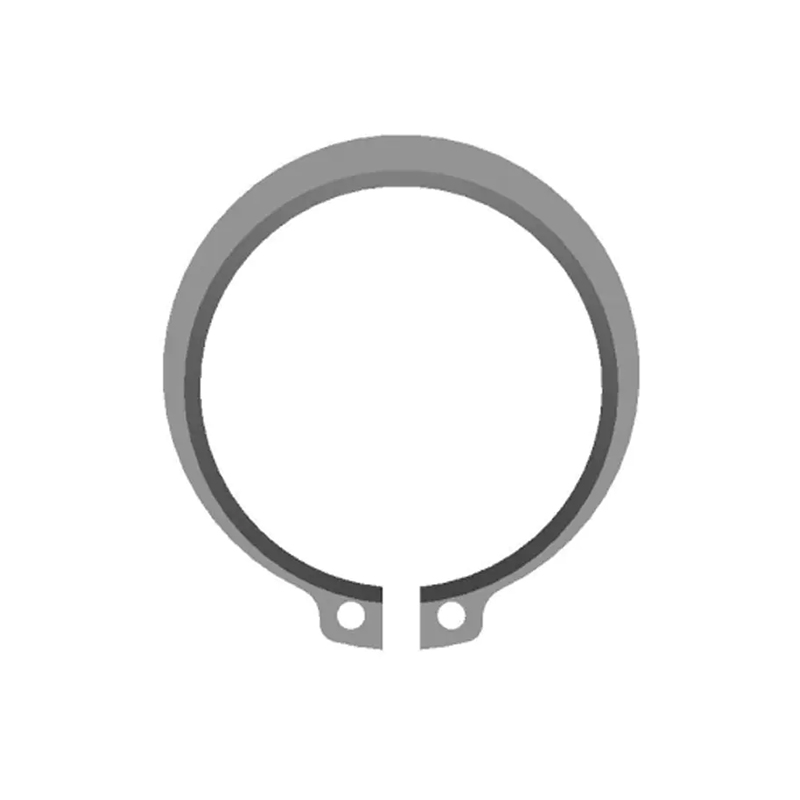
Стопорні кільця та штамповані шайби концентрують навантаження на дуже маленькі секції, що змінює логіку специфікації. На зовнішньому стопорному кільці корінь виступу, контактна поверхня канавки та конічна частина несуть осьове навантаження, а при пружності 1310 МПа гострий внутрішній кут стає причиною розтріскування. Укажіть радіуси коріння, злам кромки та орієнтацію задирок, щоб утримувати задири на поверхні без навантаження.
 DIN 471 Зовнішні стопорні кільця для валів Кільця валу DIN 471 із даними про розмір, матеріал, покриття, навантаження та швидкість допомагають визначити осьове утримання, де корінці вушок несуть концентроване навантаження. Переглянути продукт →
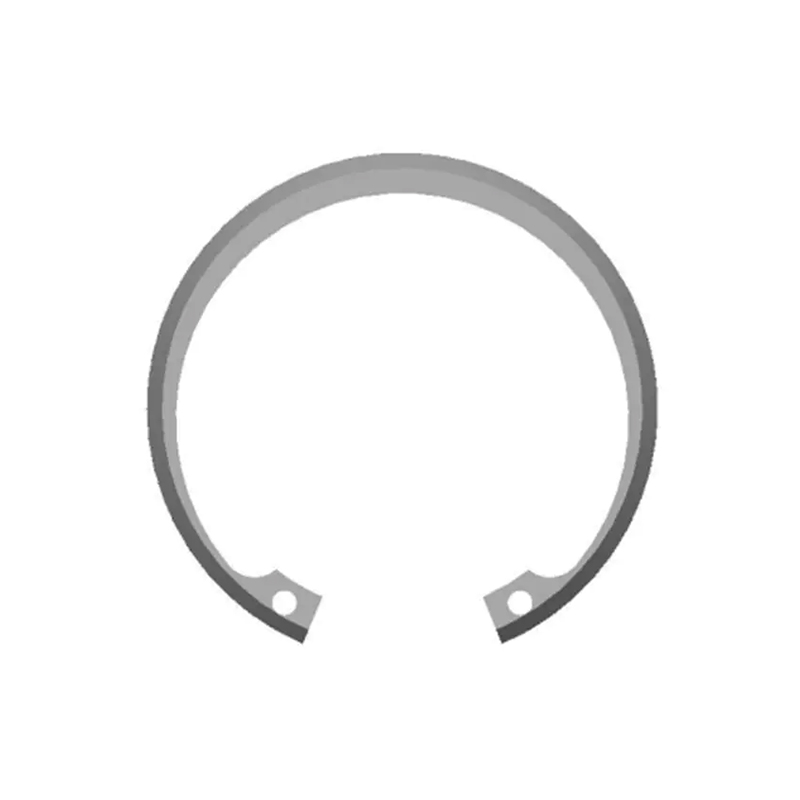
Внутрішні кільця на канавці свердловин залишаються під тиском після встановлення, тому спостережуваний тип руйнування зміщується в бік зсуву канавки, втоми кільця або постійного схоплювання, а не розтріскування виступу. Це одна з причин, чому умови надмірного старіння є поширеними при утриманні з боку отвору: дещо менша продуктивність із більшим подовженням набагато краще переносить монтажні навантаження та вібрацію, ніж кільце з максимальним віком, якому нікуди подітися, коли воно надмірно розширене.
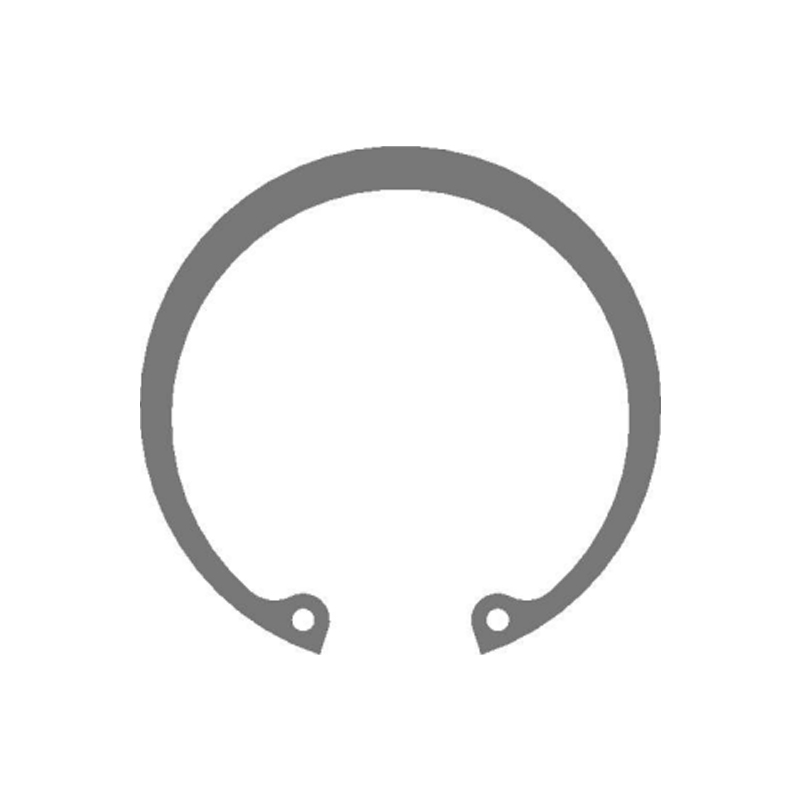 Внутрішні стопорні кільця DIN 472 для фіксації отвору Внутрішні кільця сидять під тиском; Дані про розмір, матеріал, покриття та навантаження DIN 472 підтримують вибір осьового утримання. Переглянути продукт →
Штамповані кронштейни, обмежувальні клітки та кільця спеціальної форми знову йдуть іншим шляхом. Вони формуються в умові А, оскільки формування деталі 40 HRC є непрактичним, і старіють після формування. Пружина в м'якому стані передбачувана; у стані старіння це не так, тому компенсація інструменту повинна базуватися на відпаленій смузі та перевірятися на першій партії старіння. наш індивідуальна програма для штампування та формування будується навколо цієї послідовності: форма, вік, видалення накипу, пасивація, перевірка.
 Стійкі до корозії стопорні кільця спеціальної форми Нестандартні стійкі до корозії розрізні кільця з нержавіючої сталі або нікелевих сплавів для утримання вала або отвору; перевірка твердості готової деталі та відстеження партії. Переглянути продукт →
Дві деталі покупки коштують більше, ніж будь-яка цифра сили. По-перше, наполягайте на відстеження теплової партії з номером заряду старіння, оскільки змішану партію неможливо відібрати після складання. По-друге, вказуйте твердість готової деталі, а не лише тестового бруска: твердість є найдешевшим показником того, чи справді піч для старіння виконала те, що стверджується в сертифікаті.
Робочий процес пошуку джерел, який уникає переробки
- Виправити варіант навантаження. Осьове навантаження, амплітуда вібрації, кількість циклів, монтажна деформація та робоча температура. Без них вибір умов – це припущення.
- Виберіть умову з навколишнього середовища, а не з технічного паспорта. Сухі та статичні вказує на H900 або H1025; хлориди, змив або кислу точку обслуговування до H1150 або H1150M.
- Напишіть специфікацію повністю. Сорт і номер UNS, стан і цикл старіння, діапазон твердості, еталон ASTM A564 або A693, обробка поверхні, стандарт пасивації, водневе випікання, якщо покрито покриттям, маркування та відстеження.
- Оцініть процес, а не лише зразок. Рівномірність старіння в печі, видалення оксидів, частота вимірювання твердості та вихідний контроль належать до аудиту, поряд із власне виробництво та перевірка .
- Перевіряйте спочатку статтю та періодично. Хімічний склад, твердість, мікроструктура та, у відповідних випадках, перевірка сольовим спреєм або SCC.
Примітки щодо технічного обслуговування та відповідності
- Ніколи не старійте та не знімайте стрес із деталі 17-4 у польових умовах. Неконтрольоване відхилення від неправильної температури може спокійно позбавити межі текучості на кілька сотень мегапаскалів, і деталь не буде виглядати інакше.
- Перевірте канавки на наявність тріщин, тріщин і слідів на місці контакту. Кільце, яке прийняло постійну установку, уже втратило свій попередній натяг і його слід замінити, а не встановлювати повторно.
- Зберігайте документацію у відповідності до застосованого стандарту: ASTM A564 для прутка та поковок, ASTM A693 для листа, смуги та плити, AMS 5643 для аерокосмічної галузі, EN 10088-3 класу 1.4542 для європейської роботи, із сертифікатом EN 10204 3.1 як базовим.
- Для використання в кислих умовах перевірте умови перевитриманого терміну експлуатації та обмеження твердості перед цитуванням і збережіть вимоги NACE MR0175 / ISO 15156 видимими на кресленні, а не захованими в додатку до специфікацій.
- План для оксиду. Старіння на повітрі створює тепловий відтінок, який необхідно видалити; якщо на кресленні зазначено пасивацію, але процес пропускає травлення, корозійні властивості в польових умовах не відповідатимуть кваліфікаційному випробуванню.
Жоден вибір матеріалів не витримує слабкого контролю процесу. 17-4 винагороджує постачальника, який розглядає старіння як металургійну операцію із записаним циклом, перевіркою твердості кожної партії та етапом чистого видалення накипу після цього. Зробіть ці три правильно, і ця марка забезпечить поєднання міцності, міцності та стійкості до корозії, з якими мало хто з сплавів може зрівнятися за ціною.