Замковий дріт 0,8 мм із нержавіючої сталі 302 може пройти будь-яку перевірку на розтягування при надходженні товарів і все одно вивести захисний ремінь з експлуатації. Дріт походить із джерела розплаву, яке програма не приймає, або він надійшов у неправильному стані, і перша невідповідність з’являється, коли монтажник скручує петлю, і дріт тріскається на згині. Прецизійний дріт рідко є компонентом, який хтось фотографує, але він встановлює обмеження для збірки, яка залежить від нього.
Практичний висновок для аерокосмічної та оборонної промисловості: купуйте прецизійний дріт як систему контрольованого матеріалу, а не як товарну довжину металу. Чотири змінні вирішують, чи буде прийнята партія: походження сплаву та розплаву, діаметр і допуск, віддача та стан поверхні та можливість відстеження до числа плавлення. Зробіть це правильно, і з’єднувачі, кабелі керування, проводи термопар і кріпильні елементи у формі дроту – усі вони поводяться передбачувано. Пропуск однієї та остаточної перевірки не призведе до відновлення відправлення.
Коротка версія
- Джерело сплаву та розплаву – це питання кваліфікації, а не питання ціни.
- Допуск на діаметр і овальність визначають якість обжиму, силу вставлення та те, як сформоване кільце сидить у своїй канавці.
- Термін служби та стан поверхні визначають довговічність; прохід на розтяг нічого не говорить про те, чи дріт тріскається під час скручування.
- Відстеження, вага покриття та записи про чистоту – це перше, що аудитор просить побачити.
Де прецизійний дріт несе навантаження в аерокосмічній та оборонній сферах
На шість ролей припадає найбільше споживання прецизійного дроту на планери, двигуни та наземні платформи. Кожен має різний режим відмови, і специфікація, яка захищає одну роль, може бути нерелевантною для наступної.
Замковий та страхувальний дріт
Дріт від 0,5 мм до 1,6 мм, скручений через головки кріпильних елементів, оболонки роз’ємів і панелі доступу. Контролюючою властивістю є консистенція загарту: занадто твердий дріт тріскається при першому скручуванні, занадто м’який розтягується і втрачає попереднє натяг.
Сигнальні та силові провідники авіоніки
Тонкі та надтонкі багатожильні провідники, як правило, з мідного покриття, джгути з нарізними різьбами. При малих калібрах домінуючим дефектом є пошкодження нитки в місці обжиму, а не самого провідника.
Кабелі механічного керування
Нитки передають рух кабіни або приводу в планерах і броньованих машинах. Стійкі до корозії нитки та контрольована довжина прокладки визначають люфт, розтягнення та інтервал обслуговування.
Дротяні кріпильні елементи
Пружинний сталевий дріт і смуга, сформовані в стопорні кільця та затемнення, які утримують підшипники, штифти та вали. Прилягання канавки, радіальна товщина стінки та твердість вирішують, чи буде елемент сидіти та залишатися.
Ресорно-несучі елементи
Пружинна сталь, сформована в конічні шайби і компресійні елементи. Зміна товщини та площинності на кілька мікрометрів зміщує криву навантаження-деформації та попереднє навантаження, яке фактично відчуває з’єднання.
Датчик, термопара та екрануючий дріт
Датчики двигуна та планера залежать від дроту, який утримує калібрування через термоцикл, тоді як плетені екрани забезпечують заземлення та електромагнітне керування.
Четверта та п’ята ролі – це те, де специфікація дроту стає готовою частиною і де закупівля зазвичай втрачає контроль. Хорошим прикладом є пружні зовнішні затемнення з пружинної сталі за зразком DIN 6799: вони дешеві за одиницю і дорогі за поломку, тому що кільце, яке не встановлюється, зупиняє конвеєр, а не один стенд.
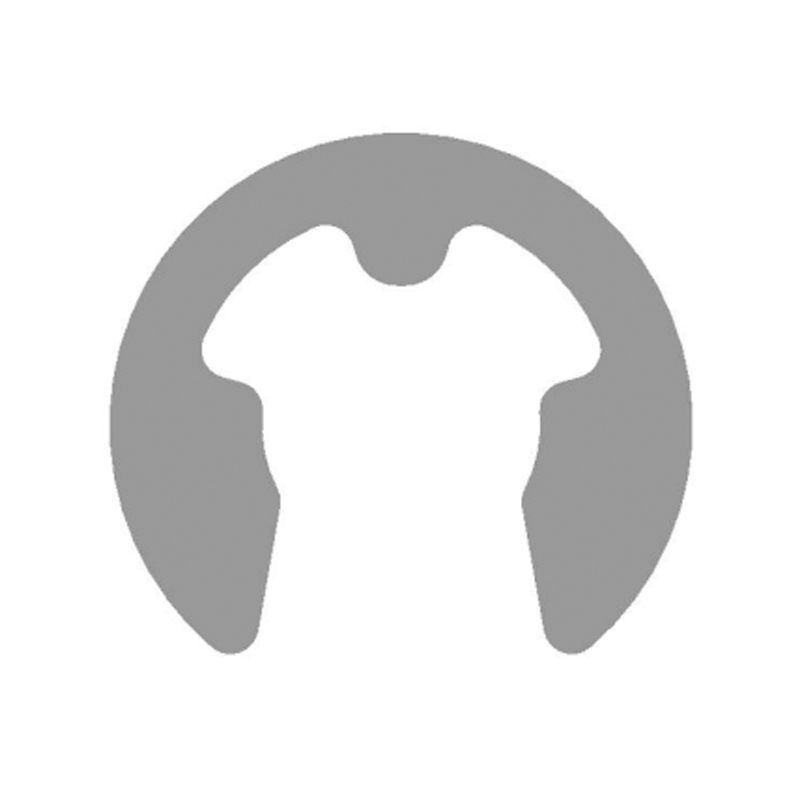 Зовнішній E-Clip-DIN6799 із еластичної пружинної сталі. Постачальники Домашня сторінка Продукти Зовнішні стопорні кільця Зовнішня E-Clip-DIN6799 з еластичної пружинної сталі Переглянути продукт →
Визначення прецизійного дроту: чотири змінні, які покупці недооцінюють
Замовлення на купівлю дроту часто складаються з одного рядка: матеріал, діаметр, температура. Цього недостатньо для оборонної програми, і прогалини спливають під час першої перевірки статті чи пізніше.
1. Походження сплаву та розплаву
Код сплаву - це лише половина відповіді. Покупцям також потрібне джерело розплаву, оскільки положення про спеціальні метали та експортні креслення обмежують джерело походження матеріалу. Сумісний на вигляд сорт із несанкціонованого комбінату є однією з найпоширеніших причин, чому вантаж зупиняється біля воріт.
2. Діаметр, овальність і випуклость
Смуга плюс-мінус 0,01 мм є нормальною для тонких калібрів, і постачальник і клієнт повинні вимірювати її однаково. Овальність і вигнутість мають однакове значення: некруглий провідник згинається нерівномірно, а сформоване кільце з нерівномірною радіальною товщиною стінки нахиляється в своїй канавці та втрачає стійкість.
3. Відпуск, подовження та поверхня
Пружинний загартований або відпалений, із заявленим діапазоном подовження, ось що робить скручування та формування передбачуваним. Стан поверхні — креслення, нахили, залишки мастила — визначає, чи починаються втомні тріщини в місці згину, згину чи контактної точки канавки.
4. Покриття, чистота та документація
Вага покриття, адгезія та здатність до спаювання повинні бути вказані числово, а не в описі. Попросіть номери тепла, сертифікати заводу та сертифікат перевірки разом із партією, а також підтвердьте, що дріт було очищено та упаковано, щоб витримати транспортування.
Перед обговоренням ціни варто поставити п’ять питань у запит пропозицій:
- Що таке джерело розплаву та чи відповідає воно вимогам щодо спеціальних металів?
- Який допуск застосовується до діаметра та овалу, і як він вимірюється?
- Який діапазон загартування та відносного подовження застосовний, і є випробування на скручування чи вигин частиною приймання?
- Яка вага покриття і клас адгезії потрібні?
- Які документи постачаються разом із партією — сертифікат заводу, сертифікат перевірки, звіт про випробування?
Там, де дріт або стрічка закінчується як рифлений утримуючий елемент, специфікація відповідної частини має однакову вагу. Стопорне кільце вала, яке за розмірами відповідає DIN 471, все ще може вийти з ладу, якщо глибина канавки або твердість кільця виходять за межі призначеного діапазону, тому кільце та канавку найкраще кваліфікувати разом, а не окремо.
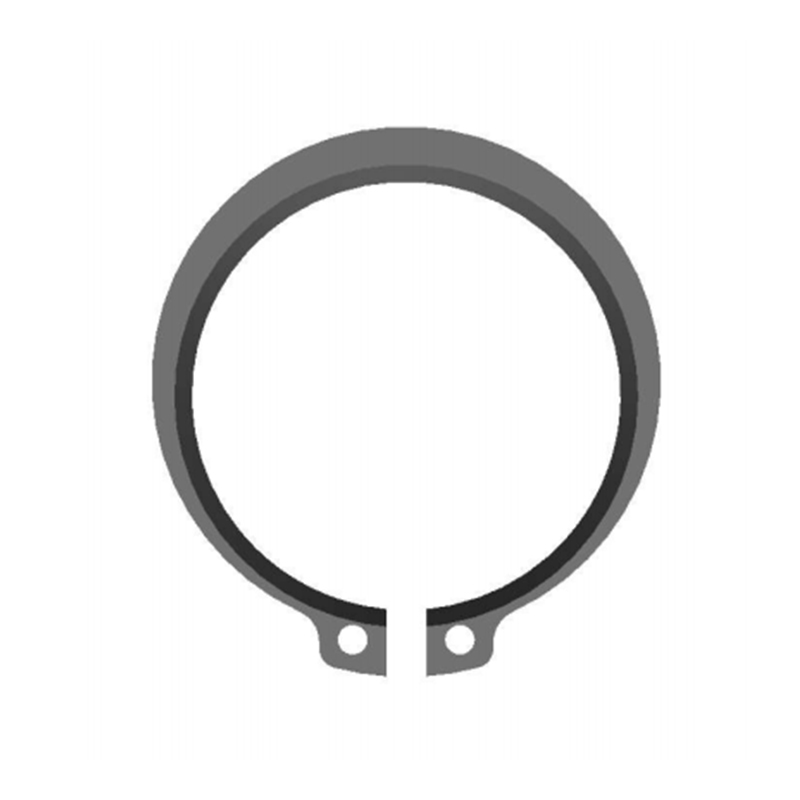 Зовнішні стопорні кільця для валів - постачальники DIN471 Головна Продукти Зовнішні стопорні кільця Зовнішні стопорні кільця для валів-DIN471 Переглянути продукт →
Порівняння дротяних сплавів для аерокосмічного та оборонного призначення
Вибір сплаву зазвичай починається з діапазону температур і корозійного середовища, а потім звужується до міцності та вартості. У таблиці нижче порівнюються оцінки, які найчастіше зустрічаються в специфікаціях програми.
Індекс витрат є найменш важливим стовпцем, поки він не залишиться єдиним. Інженери, які обирають тільки на основі вартості, зазвичай повертаються до столу після корозійної невдачі, а друга кваліфікація коштує дорожче, ніж будь-який матеріал. Така ж логіка застосовується до несучих пружинних елементів, таких як тарельчаста пружинна шайба з високим навантаженням відповідно до DIN 2093, де відхилення від твердості або площинності змінює силу, яку несе з’єднання, а не лише зовнішній вигляд деталі.
 Постачальники тарельчатої пружинної шайби з високим навантаженням DIN2093 Домашня сторінка Продукти Тарільчаста пружинна шайба Бельвільська пружинна шайба високого навантаження-DIN2093 Переглянути продукт →
Приховані показники: де концентруються невідповідності, пов’язані з проводами
Дані вхідних інспекцій із виробництва з дротовою подачею рідко публікуються, але шаблон повторюється в книгах замовлень аерокосмічної та оборонної промисловості. Зміщення діаметра та стан поверхні разом спричиняють приблизно шість із десяти відмов, і обидва виявляються під час надходження товару.
Останній бар коштує найбільше за подію. Розбіжність у відстежуваності не призводить до поганої деталі, вона призводить до утримання: партію поміщають на карантин, послідовність збирання переплановують, а клієнта сповіщають. Лазерний мікрометр, перевірка адгезії покриття та чистий пакет сертифікатів коштують набагато менше, ніж одна призупинена партія.
Як попит на прецизійний дріт розподіляється між аерокосмічною та оборонною промисловістю
Попит розподілений нерівномірно, і цей розподіл пояснює, чому вимоги до калібру та допуску постійно посилюються. Авіоніка та двигун працюють разом, поглинаючи більше половини об’єму, і обидва живуть на тонкому кінці діапазону калібру.
- Авіоніка та джгути: 32 відсотки
- Двигун і апаратне забезпечення управління польотом: 24 відсотки
- Кріплення конструкції планера: 18 відсотків
- Сухопутні та морські платформи: 15 відсотків
- Космічні та супутникові системи: 11 відсотків
Прочитайте діаграму як карту закупівель. 32-відсоткова частка авіоніки - це те, де домінує якість обтиску та адгезія покриття; 24 відсотки двигуна - це те, де температура та поведінка окислення вирішують вибір сплаву; 18-відсоткова частка планера – це місце, де кріпильні та блокувальні компоненти, сформовані дротом, витрачаються у великій кількості. Створення списку постачальників навколо одного з цих трьох сегментів рідко охоплює два інших.
Від специфікації дроту до виробництва: п’ятиетапний шлях кваліфікації
Крок 1: Визначте робочий цикл
Температурний діапазон, вібрація, вологість, соляний туман і очікуваний термін служби, зіставлені відповідно до застосовного стандарту. Два-чотири тижні часу на розробку є нормальним і є найдешевшим етапом для правильного виконання.
Крок 2: кваліфікуйте джерело розплаву
Підтвердьте обмеження на імпорт і положення про спеціальні метали, а також зберіть номери тепла та сертифікати станів перед відбором зразків. Цей крок запобігає найдорожчому класу відмови.
Крок 3: Перша перевірка товару
Діаметр і овальність, міцність на розтяг, подовження, твердість, вага покриття та візуальний огляд при збільшенні. Для замкового дроту додайте тест на руйнівне скручування зразків довжини.
Крок 4: Перевірте процес
Витягування, відпал, очищення, покриття та формування кожного ходу матеріалу. Перевірте пружинне повернення та посадку канавок на фасонних деталях, а не на плоских зразках, тому що саме це показує поведінку формування.
Крок 5: Випуск у виробництво
Розділення партії, контроль «перший прийшов – перший вийшов» і відстеження штрих-кодів, дотримуючись тих самих дисциплін, що використовуються в усіх країнах внутрішній виробничий потік , а також вибірка AQL і автоматичне оптичне сортування для формованих деталей.
На кроках 3 і 4 більшість програм виявляють, що їхня специфікація була неповною. Якщо перевірка першого виробу проходить, але перша тисяча сформованих частин виходить за межі допуску, зазвичай проблема полягає в здатності процесу, а не вхідному дроті.
Технічне обслуговування, відповідність і документи, які захищають партію
Відповідність у цьому сегменті здебільшого стосується доказів. Партія дроту, розплав якої неможливо відстежити, вага покриття, яка була припущена, а не виміряна, або запис про термічну обробку, який існує лише в електронній пошті, все це з’явиться під час перевірки клієнта, а часто й через роки після доставки.
- Застереження про обмежені матеріали: перевірте країну плавлення та схвалення заводу за кресленням перед замовленням, а не після прибуття.
- Система якості: аерокосмічна система управління якістю плюс акредитовані схвалення спеціальних процесів для термообробки та покриття.
- Докази випробувань: механічна та металургійна перевірка в компетентній лабораторії; наші власні випробувальний центр отримав акредитацію CNAS , яка зберігає звіти, придатні для використання під час перевірок клієнтів.
- Зберігання записів: зберігайте записи про партію, нагрівання, покриття та перевірки протягом визначеного програмою періоду, як правило, десяти років або терміну служби платформи.
- Зберігання та транспортування: гальований дріт має термін придатності, котушки не повинні бути перекручені, а правила мінімального радіусу вигину застосовуються як на стенді, так і на кресленні.
Планування технічного обслуговування слідує тій же логіці. Якщо прецизійний дріт використовується для безпечного замикання або утримуючих елементів, замінюйте за умовою, а не за календарем, і замінюйте весь комплект замків, а не одну петлю. Змішані урожаї важко відстежити і легко неправильно оцінити.
Прецизійний дріт — це невелика позиція з великим впливом на розклад програми. Правило роботи просте: вказуйте матеріальну систему, а не матеріал. Назвіть джерело сплаву та розплаву, вкажіть допуск на діаметр і овальність із методом вимірювання, визначте відпустку та подовження за допомогою випробування на скручування чи вигин, а також вимагайте вагу покриття та пакет сертифікатів для кожної партії.
Для дротяних компонентів розширте ту саму дисципліну до геометрії сполучення. Кільця, затискачі та пружинні елементи настільки ж якісні, наскільки хороші канавка, отвір або посадочне місце, з якими вони працюють, а з’єднання, кваліфіковане як система, коштує менше, ніж утримання двох частин, кваліфікованих окремо.