Під час аналізу матеріалів для осі великовантажного транспортного засобу інженер запитав, чому стопорні кільця повинні бути холоднокованими, а не просто виточеними з прутка. Відповідь полягала не лише у вартості: холоднокована сталь забезпечує структуру зернистості, яка протистоїть розвитку втомних тріщин набагато краще, ніж оброблені деталі.
Сталь для холодного кування зазвичай підвищує межу текучості на 20–30% і забезпечує обробку поверхні 1,6–3,2 мкм Ra, що робить її кращим вибором для стопорних кілець, шайб і стопорних кілець великого об’єму, де стійкість до втоми та стабільність розмірів є критичними.
Холодне кування сталі: що відбувається з металом?
Холодне кування деформує сталь нижче температури її рекристалізації. Замість руйнування та реформування зерен, як під час гарячого кування, холодний процес розтягує та обертає кристалічні зерна вздовж потоку металу. Саме це забезпечує зміцнення — механізм, який надає холоднокованій сталі додаткової міцності.
Вирівнювання зерна
Зерна повторюють контур матриці, утворюючи безперервну лінію потоку, що покращує довговічність у порівнянні з розрізаними або обробленими поверхнями.
Деформаційне зміцнення
Деформація вносить дислокації, які перешкоджають подальшому ковзанню, підвищуючи межу текучості без додаткової термообробки.
Стабільність розмірів
Оскільки зміцнення є рівномірним по всій частині, кінцеві допуски залишаються жорсткими та повторюваними для мільйонів деталей.
Хімія сталі має таке ж значення, як і геометрія. Низьковуглецеві сталі, такі як C10, C15 і C22, є поширеним вибором, оскільки низький вміст вуглецю робить їх досить пластичними, щоб деформуватися без розтріскування. Борні сталі також використовуються, коли для термічної обробки після кування необхідна більш висока прогартованість. Метою є мікроструктура, яка здатна поглинати великі деформації, зберігаючи незмінну кінцеву форму.
Для виробників це означає, що та сама марка сталі може поводитися по-різному залежно від конструкції матриці та швидкості преса. Тому передові прецизійні виробничі процеси поєднуйте контрольоване змащування, очищення матриці та оптичний контроль, щоб підтримувати процес стабільним.
 Тарельчаста пружинна шайба високого навантаження DIN2093 для ущільнення фланців Ця дискова пружина підтримує тиск на фланці, коли болти ослабляються, з рівномірним розподілом напруги для малого ходу та високої компенсації. Підходить для амортизації та захисту застібок. Переглянути продукт →
Холодне кування проти гарячого кування: порівняння на основі даних
Порівняння показує, чому сталь для холодного кування домінує у високосерійному виробництві точних кріплень. Більш жорсткі допуски та краща обробка поверхні зменшують вторинну механічну обробку, тоді як збільшення міцності дозволяє полегшити вагу деталі без збільшення товщини профілю.
За межами твердості: показники, які передбачають продуктивність холоднокованої сталі
Жорсткість сама по собі не дає повної інформації. Справжній показник терміну служби полягає в тому, наскільки швидко матеріал затвердіє при деформації та скільки внутрішньої напруги залишається після формування. На наведеній нижче діаграмі показано підвищення межі текучості типової низьковуглецевої сталі для холодного кування зі збільшенням коефіцієнта деформації.
Крива спочатку крута, потім пологий. Ось чому більшість операцій холодного кування розроблено таким чином, щоб зупинити деформацію на 30–40%: після цього показника пластичність падає швидше, ніж міцність, що підвищує ризик розтріскування або поломки матриці.
Де сьогодні використовуються холодноковані сталеві кріплення
Компоненти холодної кування зі сталі з’являються скрізь, де компактна, високоміцна деталь повинна залишатися зафіксованою на місці. Наведений нижче розподіл секторів відображає типову структуру попиту, яку спостерігають виробники кріплень.
- Автомобільна промисловість – 60%: трансмісійні вали, фіксатори осей, гальмівні вузли
- Енергія вітру – 25%: обойми підшипників корінного вала, кліпси підшипників
- Конструкція – 15%: конструкційні скріпки, несучі шайби
В автомобільній промисловості холоднокована сталь використовується за замовчуванням для таких деталей, як стопорні кільця валу, оскільки завдяки цьому посадкова поверхня кільця залишається плоскою та не має задирок, що важливо при повторних осьових навантаженнях.
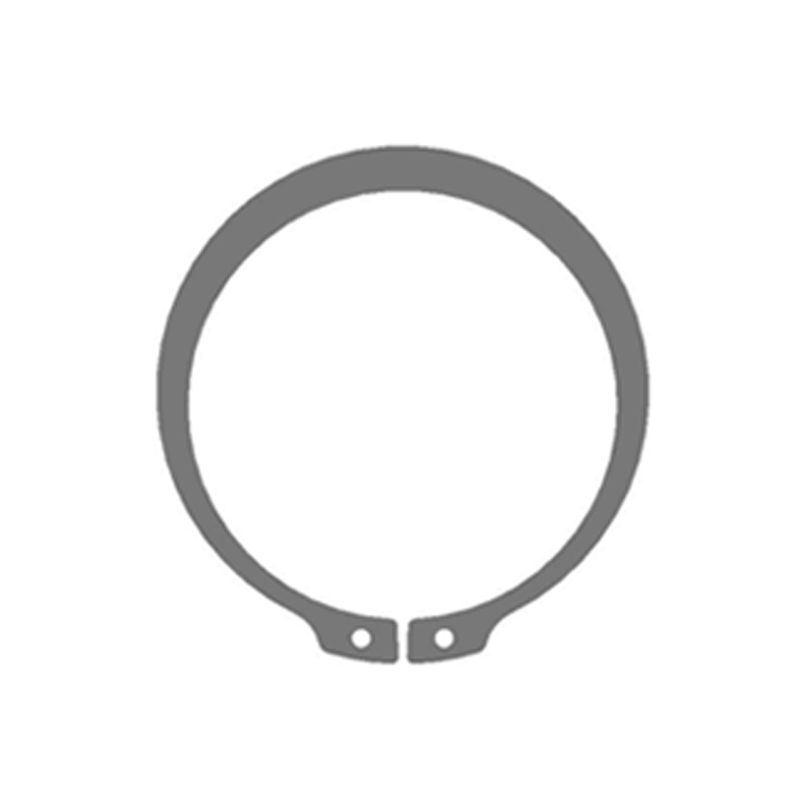
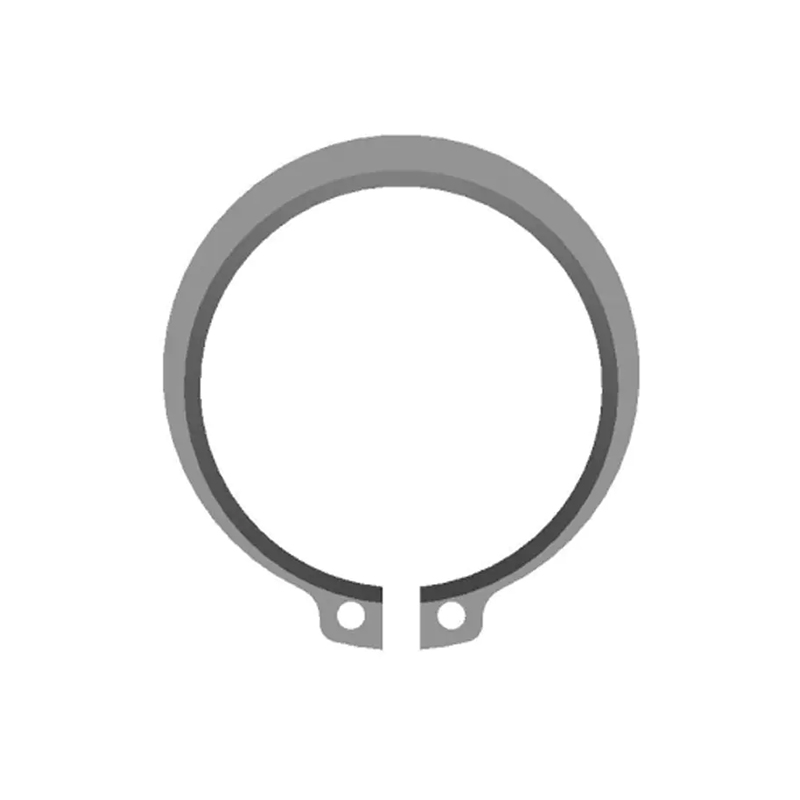
 Зовнішні стопорні кільця DIN471 для осьового утримання валу Розроблені для запобігання осьовому зсуву на валах, ці стопорні кільця підвищують стабільність і ефективність машин. Плоскі посадочні поверхні зменшують знос під час повторного навантаження. Переглянути продукт →
Як правильно вибрати сталевий компонент холодного кування
Вибір сталевого холоднокованого кріплення – це не однозначне рішення. Це послідовність компромісів між матеріалом, геометрією та можливостями процесу. Наступні кроки відображають практичний робочий процес пошуку джерел.
1. Визначте навантаження та температурні умови
Розрахувати осьове навантаження та діапазон робочих температур. Це визначає необхідну межу текучості та те, чи потрібна термічна обробка.
2. Зіставте марку сталі та формувальність
Виберіть сталь з низьким вмістом вуглецю або бором, яка може поглинати напругу без тріщин. Сталь також повинна бути сумісна з кінцевим покриттям поверхні.
3. Виберіть Стандартний або Спеціальний дизайн
Стандартні деталі DIN скорочують час виконання. Там, де шлях навантаження є незвичним, індивідуальні рішення для кріплення дозвольте налаштувати геометрію матриці відповідно до профілю канавки.
4. Перевірте допуски та обробку поверхні
Перевірте посадочну поверхню та радіальний сектор кільця на наявність задирок і плоскості. Зазначене значення Ra є вашим найкращим показником потенційного фреттинг-зносу.
5. Аудит контролю якості виробника
Переконайтеся, що постачальник проводить автоматичну оптичну перевірку та випробування на розтяг для кожної партії. Відстеження від котушки до готової деталі запобігає дорогим поломкам на місці.
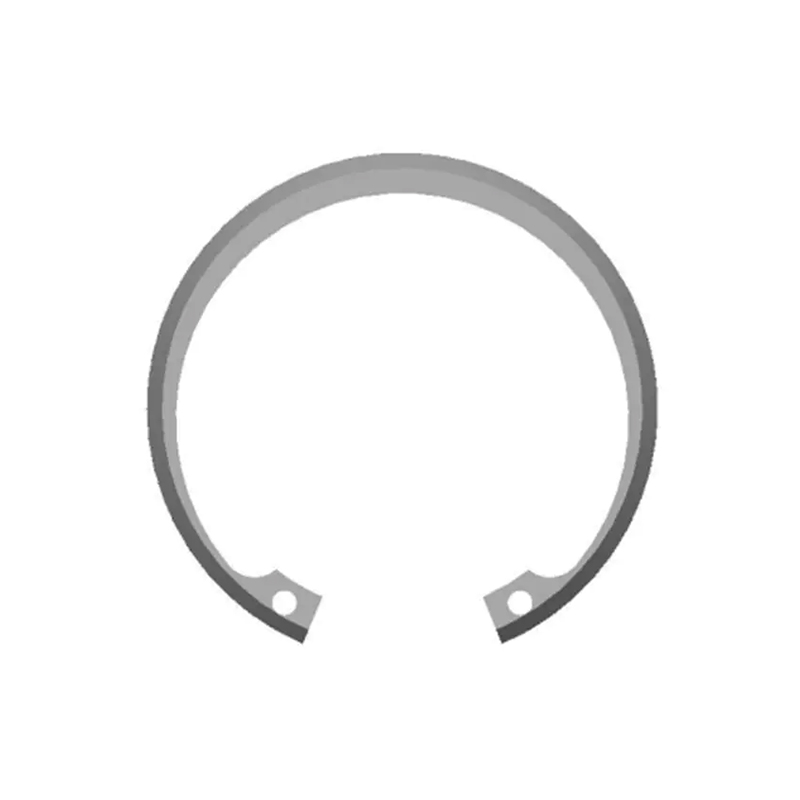
 Метричні внутрішні стопорні кільця DIN472 для канавок Встановлені у внутрішні пази для фіксації деталей в отворах, ці стопорні кільця забезпечують надійне осьове позиціонування. Доступні з вуглецевої та нержавіючої сталі з різною обробкою. Переглянути продукт →
Технічне обслуговування, стандарти та відповідність для холоднокованих сталевих деталей
Холодноковані сталеві деталі, такі як кільця валу DIN 471, кільця з отворами DIN 472 і пружинні шайби DIN 2093, призначені для роботи протягом багатьох років, але вони все ще потребують належного поводження та періодичної перевірки.
- Перевірте ширину канавки на валу або корпусі. Знос краю канавки є найпоширенішою причиною зсуву кільця.
- Нанесіть захист від корозії, вказаний на кресленні: фосфат цинку, пластівці цинку або чорний оксид поводяться по-різному під впливом соляного бризки.
- Переконайтеся, що сертифікат термообробки відповідає необхідній твердості поверхні. Значення глибини корпусу або наскрізного зміцнення повинні бути простежені до сертифіката матеріалу.
- Перевірте наявність мікротріщин після розбирання, особливо в середовищі з високою вібрацією. Холодноковані деталі зберігають залишкову напругу; тріщина може поширюватися, якщо кільце повторно використовуватиметься неналежним чином.
Перед замовленням проконсультуйтеся з постачальником матеріалів у разі використання при підвищеній температурі або високої корозії. Доступні нержавіючі та високолеговані сталі для холодного кування, але для них потрібні інші швидкості преса та зазори матриці, ніж для вуглецевих сталей.